- 产品
- 详情
- 推荐


收藏
¥9.00
1-499公斤
¥8.00
≥500公斤

产品规格
规格: 1.2


碳钢焊条使用说明
碳钢焊条(其熔敷金属抗拉强度均小于等于500MPa即50kgf/mm2)适用碳钢及低强度的低合金钢焊接。
选择焊条时,通常依据钢材的化学成份、力学性能、抗裂性能要求,同时必须考虑到焊接结构的形状,工作条件,受力状况及焊接设备性能等方面因素。必要时,要进行焊接试验后,确定工艺措施,然后确定选用焊条。通常对要求塑性好、冲击韧性高、抗裂性能好,选用低氢型焊条。对焊接位置有特殊要求者可选用相应的专用焊条,为提高焊接效率,选用铁粉焊条等。
说明书中提出的焊接电流,是一个参考值,工件如经预热,可比正常电流减少5~15%,采用直流时,比交流可减少10%左右,立焊及仰焊比平焊小10~15%左右。
对低氢型、铁粉型焊条,焊前焊条必须经过350℃以上的烘焙,尽可能做至随烘随用,用多少烘多少的原则,否则将会产生焊接缺陷(如气孔、夹渣、裂纹、工艺性能变坏等)。对纤维素型焊条,应严格按说明书规定的烘焙温度进行烘焙,温度过高,将会烧去药皮中的纤维素,破坏焊条固有的工艺性能。
使用低氢型焊条时,焊工应居于上风位置,加强排风,防止焊接烟尘对身体的危害。
对低氢型焊条其烘焙次数尽可能不超过两次,防止药皮变脆、脱落。
碳钢焊条简明表
页码
序号
焊条牌号
药皮牌号
电流种类
主要用途
73
1
CHE420T
特殊型
交直流
高温高压电站管道焊接
74
2
CHE421
氧化钛型
交直流
低碳钢薄板结构焊接
75
3
CHE421D
钛型
交直流
碳钢焊接打底用
76
4
CHE421Fe16
铁粉钛型
交直流
高率碳钢焊条,焊接低碳钢
77
5
CHE422
钛钙型
交直流
碳钢结构件焊接
78
6
CHE423
钛铁矿型
交直流
低碳钢结构焊接
79
7
CHE424
氧化铁型
交直流
低碳钢结构焊接
80
8
CHE424Fe16
铁粉氧化铁型
交直流
低碳钢结构高率焊接
81
9
CH425E
纤维素型
交直流
用于低碳钢结构的立向下焊


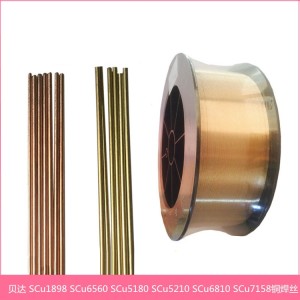


-
13730556272
-
0319-5396239

大西洋CHT711药芯焊丝 气保药芯焊丝711
¥ 8.00 ~ ¥ 9.00
¥ 8.00
100000公斤可售

询价单发送成功~