- 产品
- 详情
- 推荐


收藏
¥ 1756.00 ~ ¥ 21369.00
1件起订

产品规格
规格: 1000*1500 1000*2000 1500*2000 1500*2500 1500*3000 2000*3000 2000*4000 2000*5000


wo


清理铸铁划线平台毛坯铸件的过程:通过以下环节控制,使铸铁划线平台铸件成为合格产品,要求每个过程相互配合,相互协调,只有注重细节才能较好的控制和提高每个过程的质量,才能保证铸铁平台铸件的质量,从而生产更高质量的产品。
1、落砂:铸铁划线平台铸件毛坡必须经过充分冷却才能扒出铸型,一般要求不小于3h。如果时间过短,会发生表面激冷而使硬度较高造成切削困难。铸铁划线平台铸件较大时可能会产生热裂、铸铁平台铸件内应力较大,易造成变形而影响铸铁划线平台铸件外形尺寸。
2、清砂:要获得表面光洁度好的铸铁划线平台铸件,小规格毛坯铸件可以通过清理滚筒去除表面的砂子。大规格铸铁划线平台毛坡铸件进行抛丸处理去除表面的砂子。非加工表面的粘砂必须清理干净,以防止在装入成品内运动时脱落后进入轴承室内,对轴承的使用造成不良影响。
3、时效处理:一般的铸铁划线平台铸件都要进行时效处理,以减小铸铁划线平台铸件内应力获得良好的性能。
4、检验过程的控制:通过检验反应铸铁划线平台铸件的缺陷,查找并分析原因,及时采取措施,以减少量具铸件缺陷的产生。
下述为工序安排的一般情况。有些具体情况可按上列原则处理。
一、铸铁划线平台先加工基准面:零件在加工过程中,作为定位基准的表面应首先加工出来,以便尽快为后续工序的加工提供精基准。称为“基准先行”。
二、铸铁划线平台划分加工阶段:加工质量要求高的表面,都划分加工阶段,一般可分为粗加工、半精加工和精加工三个阶段。主要是为了保证加工质量;有利于合理使用设备;便于安排热处理工序;以及便于时发现毛坯缺陷等。
三、铸铁划线平台先孔后面:对于方箱体、支架和连杆等零件应先加工平面后加工孔。这样就可以以平面定位加工孔,保证平面和孔的位置精度,而且对平面上的孔的加工带来方便。
四、铸铁划线平台主要表面的光整加工(如珩磨、研磨、精磨等),应放在工艺路线 后阶段进行,以免光整加工的表面,由于工序间的转运和安装而受到损伤。


我厂主要生产铸铁平台,大型三维柔性焊接工作台,大理石平台,以及平尺,方箱等量具。欢迎咨询洽谈!


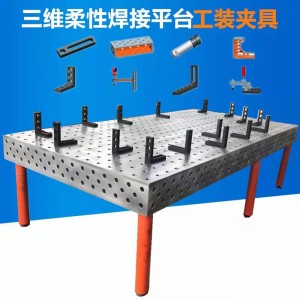


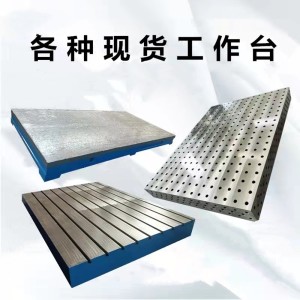


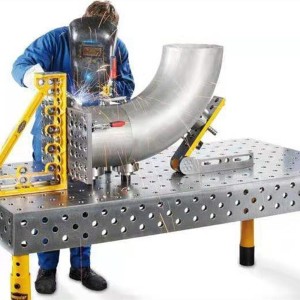


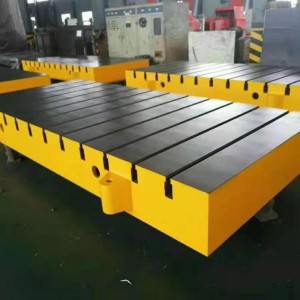


铸铁平台 树脂砂刮研研磨平板 焊接装配检验工作台 宝都工量具
¥ 1756.00 ~ ¥ 21369.00
¥ 1756.00
568件可售
¥ 2199.00
213件可售
¥ 3658.00
223件可售
¥ 5369.00
120件可售
¥ 4879.00
78件可售
¥ 7569.00
136件可售
¥ 14569.00
785件可售
¥ 21369.00
129件可售

询价单发送成功~