- 产品
- 详情
- 推荐


收藏
¥面议
1台起订

产品规格
可售数量: 0台


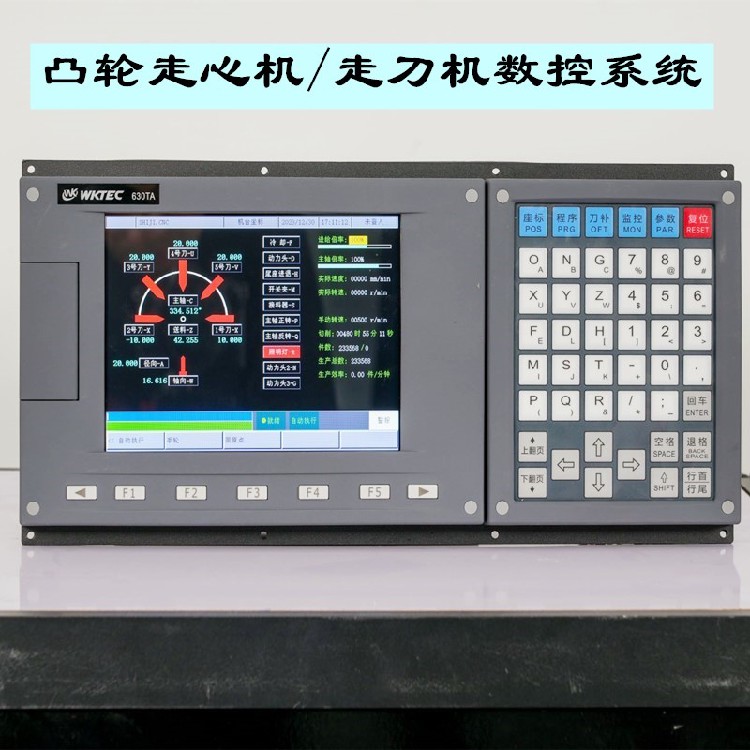
数控系统主轴转速:可由S代码或PLC信号给定,转速范围0rpm~20000rpm 主轴倍率:50%~150%共11级修调 主轴恒线速控制 Cs轴控制 主机可直连2个主轴编码器反馈,直连的主轴编码器线数可设定(100p/r~10000p/r) 螺纹切削 螺纹类型:等螺距直螺纹/锥螺纹/端面螺纹,变螺距直螺纹/锥螺纹/端面螺纹,连续多段螺纹 螺纹头数:1~99头 螺纹螺距:0.01mm~500mm(公制螺纹) 螺纹切削加减速:直线型 螺纹退尾:退尾长度、角度和速度特性可设定

数控系统厂家 数控系统的功能: *功能 *长度补偿(*偏置):99组 *磨损补偿:99组*磨损补偿数据 刀尖半径补偿(C型) 刀偏执行方式:修改坐标方式、*移动方式 辅助功能 特殊M代码(M00、M01、M02、M30、M98、M99),其余M代码由PLC定义 支持多M代码共段 PCL功能 两级PLC程序,zui多10000步,第1级程序刷新周期8ms 13种基本指令,50种功能指令 PLC梯形图在线编辑、监控 支持多PLC程序(zui多16个),当前运行的PLC程序可选择 本地I/O:16输入/8输出

CNC系统的发展趋势 高度集成化 随着电子技术的发展,CNC系统将更加集成化,实现更小的体积、更高的性能。 智能化 CNC系统将更加智能化,具有自适应控制、自学习等功能,提高加工效率和精度。
单通道数控系统一般有两轴、三轴,四轴等,应用在数控机床上面的控制大脑。就是一个完整的CNC控制功能,即可以控制一台机床,它包括机床的坐标轴X、Y、Z、…,主轴,刀库位置控制,PLC功能等。通道数和每个通道内的控制轴数,可由参数设定。由于其工作模式的局限性,需频繁地执行工件装卸、换刀等工序,导致时间和过程中产生的误差,在加工精度和生产效率上均已经不能满足市场需求。

由于一个数控系统只具有一套机床操作面板和一套io模块,而多通道需要有独立的操作面板,这使得多通道数控系统在实际应用中对于不同通道的操作问题显现出来;同时,随着通道数的增加,数控系统的配置更加复杂,无论对系统操作者和系统的设计和维护者都是一种挑战。所以,一种简便地解决多通道plc控制的方法能够帮助数控系统的设计、使用和维护者提高系统使用的便利性和使用效率。


系统数控四轴数控铣床系统肇庆数控系统
¥面议
¥面议
0台可售

询价单发送成功~