- 产品
- 详情
- 推荐



收藏
¥面议
1台起订

产品规格
可售数量: 0台


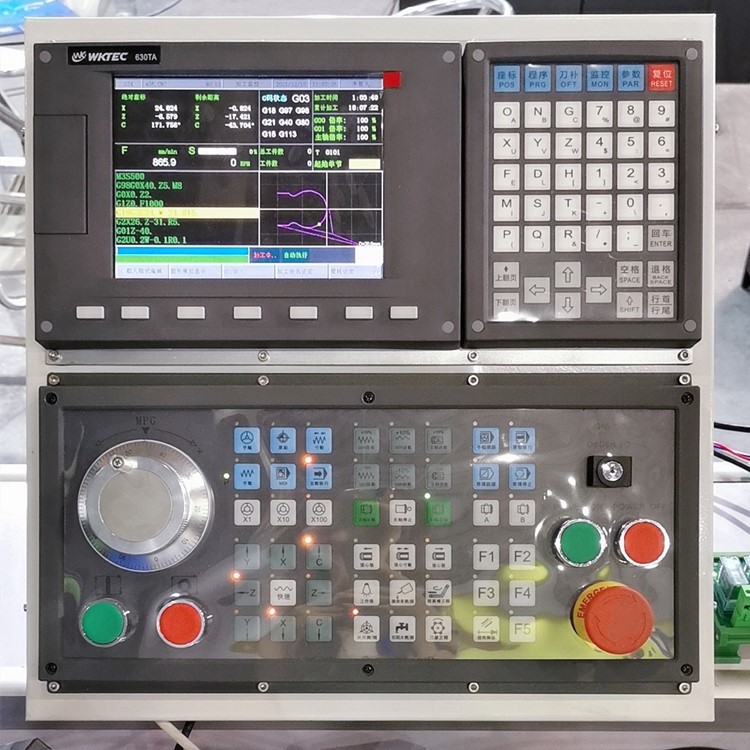
数控系统厂家 数控系统的功能: *功能 *长度补偿(*偏置):99组 *磨损补偿:99组*磨损补偿数据 刀尖半径补偿(C型) 刀偏执行方式:修改坐标方式、*移动方式 辅助功能 特殊M代码(M00、M01、M02、M30、M98、M99),其余M代码由PLC定义 支持多M代码共段 PCL功能 两级PLC程序,zui多10000步,第1级程序刷新周期8ms 13种基本指令,50种功能指令 PLC梯形图在线编辑、监控 支持多PLC程序(zui多16个),当前运行的PLC程序可选择 本地I/O:16输入/8输出

数控系统可以根据控制方式分为点位控制、直线控制、轮廓控制等。这样更好的使用数控系统控制设备 2.1 点位控制,点位控制主要用于钻孔、铣削等点位加工任务,系统只控制刀具到达指定位置。 2.2 直线控制,直线控制主要用于直线切削,系统控制刀具沿直线路径移动。 2.3 轮廓控制,轮廓控制主要用于曲线、曲面加工,系统控制刀具沿复杂路径移动。

CNC系统可以根据数控系统类型分为开环系统、闭环系统、半闭环系统等。 3.1 开环系统 开环系统没有反馈装置,系统只根据输入的程序控制机床运动,无法检测实际运动情况。 3.2 闭环系统 闭环系统具有反馈装置,可以实时检测机床的实际运动情况,并与输入程序进行比较,实现精确控制。 3.3 半闭环系统 半闭环系统介于开环系统和闭环系统之间,部分轴具有反馈装置,可以实现部分精确控制。

CNC系统的发展趋势 高度集成化 随着电子技术的发展,CNC系统将更加集成化,实现更小的体积、更高的性能。 智能化 CNC系统将更加智能化,具有自适应控制、自学习等功能,提高加工效率和精度。

单通道数控系统一般有两轴、三轴,四轴等,应用在数控机床上面的控制大脑。就是一个完整的CNC控制功能,即可以控制一台机床,它包括机床的坐标轴X、Y、Z、…,主轴,刀库位置控制,PLC功能等。通道数和每个通道内的控制轴数,可由参数设定。由于其工作模式的局限性,需频繁地执行工件装卸、换刀等工序,导致时间和过程中产生的误差,在加工精度和生产效率上均已经不能满足市场需求。


数控系统折弯机数控系统厂家肇庆数控系统
¥面议
¥面议
0台可售

询价单发送成功~