资讯详情
老司机教你如何预防钣金折弯加工出现问题

2018-04-13 10:20:44
随着工业的发展迅速,钣金加工在机械制造行业扮演着越来越重要的作用。钣金折弯作为钣金加工重要一环,对后期钣金工件的质量影响重大。那么在钣金折弯过程中会出现哪些问题呢?当出现这些问题的时候,应该怎么办呢?

1.钣金折弯后会有金属料凸出:一般钣金在折弯后折角的两侧,由于挤料的关系,会有金属料凸出。造成宽度比原尺寸大,其凸出大小与使用料厚有关,料越厚凸出点越大。为避免此现象发生,可事前在折弯在线两侧先做个半圆,半圆直径最好为料厚的1.5倍以上。
2.钣金折弯后受力容易变形:为避免变形情况发生,可在折弯处增加适量45度角的补强肋,以不千涉其他零件为原则,使其增加强度。

3.平面和折弯面之间的转折最好有狭孔,或者将开孔边退到折弯之后。否则会产生毛边。而狭孔的宽度最好大于肉厚的1.5倍。还有制图的时候别忘了或偷懒而没标示R角。直角或锐角的模具公母模容易崩裂。日后的停线,修磨都是额外的损失。
4.钣金折弯时内部的R角最好大于或等于1/2的料厚。若不做R角。在多次的冲压之后其直角会渐新消失而自然形成R角,在此之后,在此R角的单边或两侧,其长度会有些许的变长。
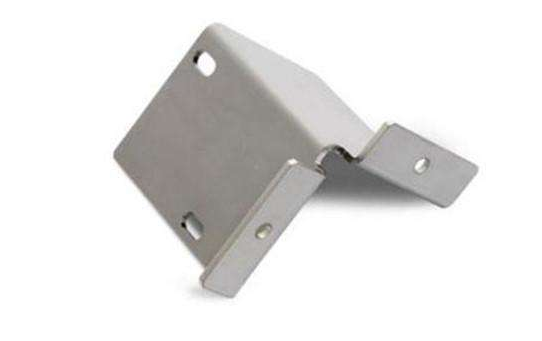
5.在金属片的板边转角处,若无特别的要求为90度角,请务必处理为适当的R角。因为在金属片的边缘的直角容易造成尖锐点而割伤工作人员。在母模方面直角的尖端容易因应力集中而产生龟裂。公模在尖端处易崩裂,使得模具必须修模而耽误量产。即使没崩裂,久而久之也因磨耗而成R角,使产品产生毛边而造成不良品。
综上所述就是钣金折弯加工常出现的五个问题及解决办法!
相关资讯
甘肃省废旧物资处置口碑榜:陇利祥厂房拆除与废品回收一体化服务解析
机械 2018-04-13

河北高强度螺母源头厂家推荐哪家?选厂重点看这三点
机械 2018-04-13
凯得斯智能卷圈机供应商,数控卷圆机支持重负荷连续作业,佛山本地技术服务到位
机械 2018-04-13

兰州砍掉中间商给实在回收价格的上门回收企业有哪些?陇利祥再生资源回收站专业拆收配电柜
机械 2018-04-13

宜兴凯丰节能空气悬浮曝气机,专业厂家支持非标定制
机械 2018-04-13

2026年南京自动门维修厂家排名如何参考
机械 2018-04-13
工程备水必看山东玻璃钢水箱厂家选哪家更靠谱
机械 2018-04-13
凯得斯数控卷圈机在广东佛山现货供应,免费提供工艺参数指导
机械 2018-04-13

想找沧州全屋设计连锁店联系?本地靠谱对接指南
机械 2018-04-13
2026年安徽海绵城市设施工厂找哪家更靠谱?看完这篇就懂了
机械 2018-04-13
