资讯详情
数控车床多把刀具加工螺纹的对刀方法

2018-07-20 17:51:55
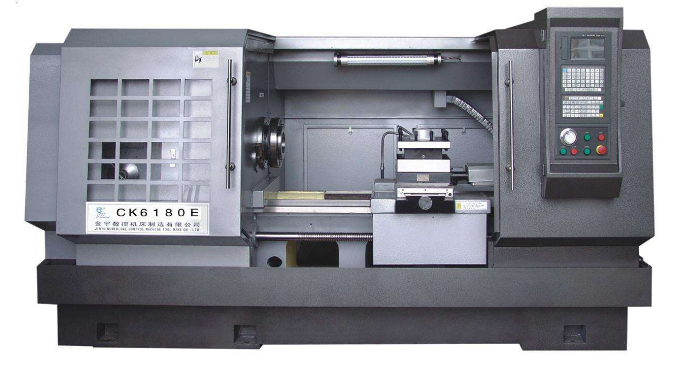
在加工大螺距螺纹时,因刀具磨损过快,会造成切削加工后螺纹尺寸变化大、螺纹精度低。经过多年的探索,我们摸索出了一种在数控车床上切削加工螺纹时,分粗、精车刀进行。在加工过程中,当粗车刀片磨损到极限后,把精车刀片换到粗车刀具上,精车刀具重新换新刀片。这样能在保证螺纹切削加工精度的同时,也降低刀具费用。该方法关键取决于对粗、精螺纹刀具的对刀精度。
1 操作方法
把工件端面和外圆都切削一刀(端面平,车外圆),然后测量外圆直径D,换粗车螺纹刀切削螺纹。
具体方法如下:
把粗加工刀具(T0X00)用手摇脉冲发生器先对切削加工后的外圆D。用手摇脉冲发生器在Z轴正方向摇出工件,输入D值(此把刀X轴对刀完)。记下X轴显示的具体数据。
用手摇脉冲发生器在X轴所显示记录的数据上向负方向进给1~2mm。同样用手摇脉冲发生器在Z轴负方向进给,刀具切削到工件即可。输入Z0(Z轴对刀完)。这时粗车螺纹刀具对刀结束。
按此方法再对螺纹精加工,操作步骤和粗车刀具对刀方法完全一致。这样就不会在切削过程中产生乱扣现象。即使有更多把刀具切削加工,也同样不会产生乱扣现象。
2 注意事项
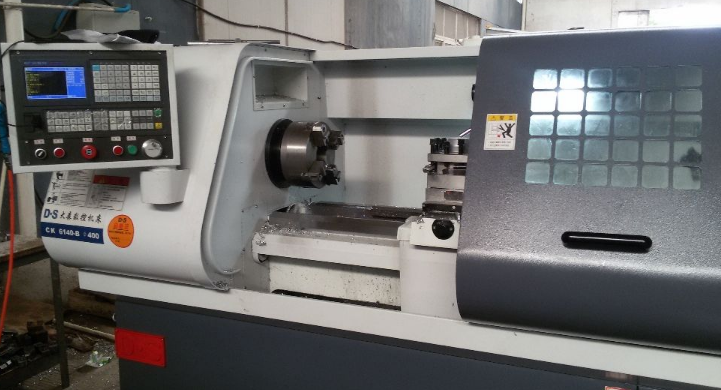
(1)各把刀具在对X轴时,机床显示的数字各不相同。一定要记录好各把刀具的实际数据。在退出X轴后,多把螺纹切削刀具X轴进刀的数据一定要相同,不能有差异。
(2)在对刀的过程中,接近工件X轴和Z轴时,建议手摇脉冲发生器最好选择进给量0.001mm挡位。
相关资讯
2026年酸碱中和设备订购厂家推荐哪家(聚焦山东)
机械 2018-07-20
2026年合肥水滴角测试仪工厂推荐选
机械 2018-07-20
宜兴凯丰节能科技高性能空气悬浮增氧机 水产养殖塘口增氧曝气设备厂家直销
机械 2018-07-20

山东液压钢管制造商哪家好?2026年选厂避坑指南
机械 2018-07-20
2026年通辽铝艺围栏公司谁家好?本地选购指南
机械 2018-07-20
南通链条绣加工厂哪个好?选对源头工厂避坑指南
机械 2018-07-20
2026年安徽海绵城市设施工厂找哪家更靠谱?看完这篇就懂了
机械 2018-07-20
宜兴凯丰节能空气悬浮曝气机,专业厂家支持非标定制
机械 2018-07-20

河北高强度螺母源头厂家推荐哪家?选厂重点看这三点
机械 2018-07-20
热门的智能炒菜机公司推荐:蕾自达如何助力中餐标准化与智能化升级
机械 2018-07-20
