资讯详情
精密磨床高精磨削的机理及加工注意事项

2018-12-18 16:25:53
纵向采用滚珠钢导轨,操作轻便灵活,立柱采用大跨距形导轨,钢性好,稳定性高。整机采用手动油泵集中润滑。
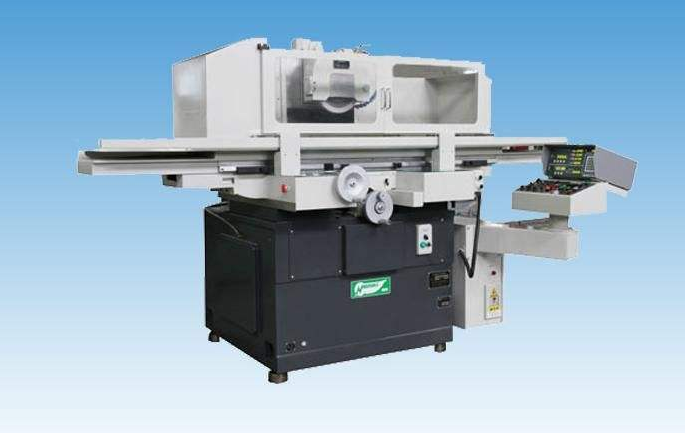
精密磨床高精磨削的机理:
高精磨削是利用砂轮工作面上可以修整出大量等高的磨粒微刃这一特性得以实现的。这些等高磨粒微刃可从工件表面切除具有微观缺陷和微观尺寸形状误差的微小余量,因此可获得很高的磨削精度。
此外,由于等高磨粒微刃的大量存在,在磨削用量适当的前提下,可在加工表面留下大量极微细的切削痕迹,从而获得很低的表面粗糙度值。由于在无火花光磨阶段存在明显的摩擦、滑挤、抛光和压光作用,故可使表面粗糙度值进一步降低。
精密磨床磨削加工注意事项:
1) 操作时应密切注意砂轮与工件表面的接触状况。当工件表面刚与砂轮接触时,可听到连续的咝咝声,工件表面的水迹可被旋转的砂轮带走,同时可见到微弱的火花,此时即可加冷却液。冷却液宜选用浓度稍高的皂化液,使用前必须经过严格的清洁过滤。
然后进给,每次进给量为0.005mm/每双行程。至火花消失时,磨削完毕,此时将横向进给手轮向进给方向按住,使砂轮向工件微微压进,但不作进给,即等于对工件进行一次抛光,以进一步提高磨削表面质量。

2) 在环境温度较高(如夏季)情况下进行磨削时,机床照明灯不宜靠近工件,以防止工件受热膨胀而影响磨削质量。
3) 如出现工件表面拉毛现象,说明冷却液不干净或砂轮表面有浮砂,应重新过滤冷却液或刷掉砂轮表面浮砂。
4) 如出现工件局部烧伤现象,可能是冷却液不充分或进给量过大,或砂轮钝化等原因所致。
5) 如加工后的工件表面局部出现细微波纹,可能是主轴松动、电机振动或其它原因造成的,可视具体情况采取相应措施加以解决。
相关资讯
潍坊诚信的梯形水渠机品牌公司如何选择:奇沃机械技术解析与选型指南
机械 2018-12-18

宁波铝型材连接件怎么选?2026年这份避坑指南请收好
机械 2018-12-18

2026年上海企业探访马扎克加工中心,见证智造硬实力
机械 2018-12-18

河南二手稳车租赁厂家推荐:原海矿山设备如何助力井筒施工降本增效
机械 2018-12-18

四川专业的电动水泵源头厂家推荐哪家好?2026年优质供水设备甄选指南
机械 2018-12-18

临沂正规的200A等离子切割机厂商推荐如何选:东力智能装备实力解析
机械 2018-12-18

临沂塑钢打包带厂实地走访:从原料到成品,山东制造这样炼成
机械 2018-12-18

曲阜质量好的不锈钢给料机现货批发口碑推荐有哪些?铭扬机械实地盘点
机械 2018-12-18

宁波欧标铝型材怎么选?2026年采购避坑与行业观察
机械 2018-12-18

临沂打包带机械厂实地探访:从山东制造到用户案例的技术解析
机械 2018-12-18

