- 产品
- 详情
- 推荐


收藏
¥29.00
1-7件
¥21.00
8-208件
¥19.00
≥209件

产品规格
可售数量: 1782件
鑫姆迪克机床附件专业生产机床导轨刮屑板 导轨专用直角型刮屑板(1)平面刮削
平面刮削法适用于各种互相配合的平面和滑动平面,如平板、角度垫铁和机床导轨
的滑动面等。
刮削平面时,刮刀做前后直线运动,前推进行切削,后退为空行程。所加压力的大
小根据加工材料确定。金属较硬时,加压应大;材料较软时,加压应小。
根据工件的精度要求,刮削分为粗刮、细刮、精刮和刮花几种;


a.粗刮:当机械加工后,表面刀痕显著、刮削余量较大或者工件表面生锈时,都需
要首先进行粗刮。粗刮时,用长刮刀,刀口端部要平,刮过的刀迹较宽(10mm以上
),行程较长(10~15mm),刀迹要连成一片,不可重复。当高起的接触点达到每
25mm2内有4~6个时,粗挂就算达到了要求。
b.细刮:粗刮后的表面高低相差很大,细刮就是要将高点刮去,让更多的点子显示
出来。细刮时,刮刀磨得中间略突些。刀迹宽6mm左右,长5~10mm,刀迹依点子而
分布。连续两次的刮削方向,应成45°或60°的网纹。当点子达到每25mm2的面积
上有10~16个时,细刮就算完成。
c.精刮:在细刮后要进一步提高质量,则需进行精刮。精刮时,用小刮刀轻刮,刀
迹4mm左右,长约5mm。当点子逐渐增多时,可将点子分为三种类型刮削:最大最亮
的电子全部刮去;中等的点子在中部刮去一小片;小的点子留下不刮。经推磨第二
次刮削时,小点子会变大,中等点子分为两个点子,大点子则分为几个点子,原来
没有点子的地方也会出现新点子。经过几次反复,点子就会越开越多。当达到每
25mm2的面积上有20~25个点子时,细刮工作可结束。
d.刮花:他是在已刮好的平面上,再经过有规律的刮削,使其成为各种花纹。这些
花纹即能增加美观,又在滑动表面起着存油的作用,并且,还可借助刮花的消失,
来判断平面的磨损程度。近来,已有电火花淬火机床代替刮花,导轨面淬火后即可
提高硬度又可烧出好看的花纹来,优点更多。
(2)原始平板的刮削
平板是检查工具中最基本重要的一种,所以必须做的非常精密。如果要刮削的平板
只是一块,则必须用标准平板合研。如果连标准平板也没有,则必须用三块原始平
板相互配刮,称为三块互研法。
刮前先将三块平板编号(如1/2/3),接着分别粗刮一遍,除去机械加工留下的刀
痕,然后按照下列顺序进行合研刮削。
a.以1为基准,将2和3与1合研后刮削,达到密合后,再将2和3合研并同时刮削。
b.以2为基准,将1与2合研后刮削,达到密合后,再将2和3合研并同时刮削。
c.以3为基准,将2和3合研后刮削,达到密合后,再将1和2合研并同时刮削。
接着仍以1为基准,按上述顺序循环进行,直至达到平板所要求的精确度。


-
13675346332
-
0534-3869686
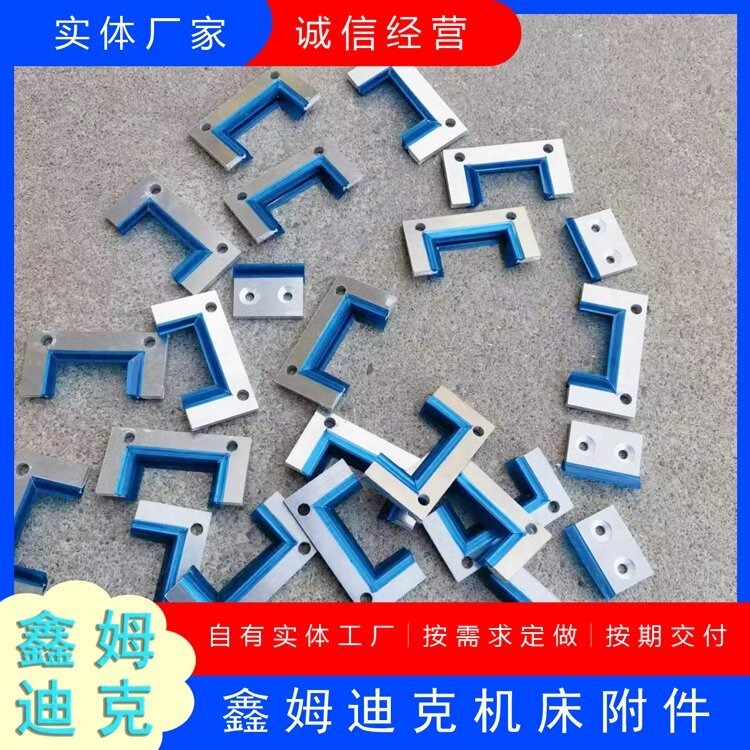
专业生产机床导轨刮屑板 导轨专用直角型刮屑板鑫姆迪克定做
¥ 19.00 ~ ¥ 29.00
¥19.00
1782件可售

询价单发送成功~