- 产品
- 详情
- 推荐


收藏
¥26.00
100-499公斤
¥25.00
≥500公斤

产品规格
可售数量: 99999公斤


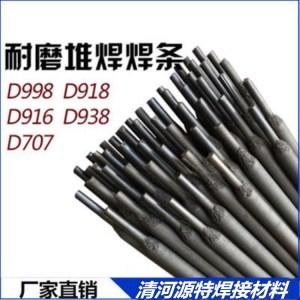
E6010纤维素下向管道焊条 E4310管道焊条
符合 GB/T 5118 E4310
相当 AWS A 5.5 E6010
说明:E6010是高纤维素钠型药皮立向下焊条。电弧吹力大,单面焊双面成型,熔渣少,易清除,焊波成型美观,焊接速度快,熔敷金属有良好的力学性能,并具有优良的抗气孔和抗裂性能,是管线现场环缝全位置立向下焊接专用焊条,采用直流反接。 | |
用途:用于各种碳钢钢管的环缝对接,也适宜一般碳钢结构立向下焊接。 |
元素 | C | Mn | Si | Cr | S | P |
保证值 | ≤0.20 | 0.3-0.6 | ≤0.20 | ≤0.30 | ≤0.035 | ≤0.040 |
熔敷金属力学性能(焊后620℃±15℃×1h回火处理)
试验项目 | 抗拉强度 Rm / MPa | 屈服强度 ReL或Rp0.2 / MPa | 伸长率 A / % | -30℃ 冲击吸收功 AKV / J |
标准值 | ≥420 | ≥330 | ≥22 | ≥27 |
例值 | 480 | 360 | 26-28 | 40-90 |
X射线探伤要求:I级
药皮含水量≤0.20%
焊条规格及参考电流(DC+)
焊条直径(mm) | 2.5 | 3.2 | 4.0 | 5.0 | |
焊条长度(mm) | 300 | 350 | 400 | 400 | |
电流范围(A) | 平焊 | 60-90 | 90-130 | 150-180 | 180-210 |
立、仰焊 | 50-80 | 80-110 | 120-150 | — | |
注意事项:
⒈焊前焊条须经350~400℃烘焙1h,随烘随用。
⒉焊前必须清除焊件的铁锈、油污、水分等杂质。
3.焊接时须用短弧操作,焊条宜直拖而下,也可作月牙型向下小幅摆动焊接。
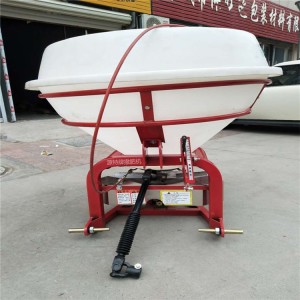
四轮拖拉机挂式 电动撒肥机 颗粒肥 大功率抛洒机 尿素二胺 幅度可调节 源特牌
¥1300.00

三轮车后挂式 12V-48V电动撒肥机 120KG颗粒肥 施肥抛洒机 尿素二胺 幅度可调节 源特牌 YT-120施肥器
¥600.00
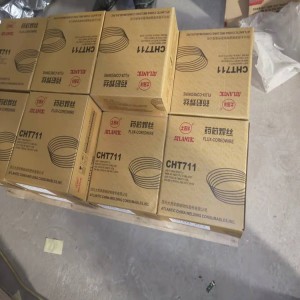
大西洋CHT81K2 81K1低温药芯焊丝 E81T1-C1A2-K2气保焊丝
¥26.00

E2209T1-1双相不锈钢 E308LT1-1 E309LT1-1E316LT1-1药芯 ER304焊丝 源特牌
¥40.00
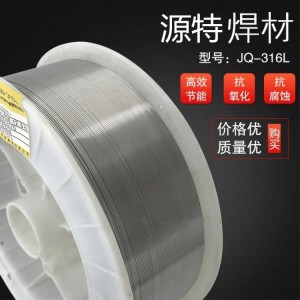
源特牌 253MA耐高温锅炉焊接 E308SiNT1-1不锈钢药芯焊丝
¥90.00
大西洋气保焊丝CHW-50C6 低碳钢焊丝ER50-6 实心盘丝CHW-50C6SM 源特焊材代理
¥9.30





-
13630899318
-
0319-5395608

E6010立下向管道焊条E4310平焊焊条
¥ 25.00 ~ ¥ 26.00
¥25.00
99999公斤可售

询价单发送成功~