- 产品
- 详情
- 推荐


收藏
¥38.00
1-99公斤
¥37.00
≥100公斤

产品规格
可售数量: 1000000公斤


1.适合焊接铝材的是拉丝式焊,如果你无法使用这种焊枪的话,尽量使用短的焊枪以便保持焊的笔直;只能使用氩气作为保护气体;在焊接铝材(自动管焊机)的时候只能使用推手法。
2.如果你发现有送丝问题,可以试一试尺寸比焊丝大一号的导电头。
3.焊铝时常用的焊丝是较软的标准焊丝。而另一种则要硬一些(较容易送丝),它主要用于硬度和强度要求更高的焊接操作中。
4.在焊接开始前要做好铝材表面氧化层的清除工作,使用专用的不锈钢刷来清除氧化层。
.焊接结束时填充好弧坑以防止裂缝。一个办法就是在焊后将焊枪在熔池中停留数秒。
铝型材焊接注意事项
1.铝材的焊接
焊接特性:铝及铝合金具有导热性强而热容量大,线胀系数大,熔点低和高温强度小等特点,焊接难度大,应采取一定的措施,才能保证焊接质量。
管件及焊丝的清理,焊丝及破口两侧50mm范围内表面用丙酮清洗干净,用不锈钢丝刷刷去表面氧化膜,露出金属光泽,清理好的破口必须在2小时内焊接,清理好的焊丝放入未用的筒内,必须在8小时内用完,否则重新处理。
钨棒选用铈钨棒,氩气钝质不小于99.96%,且含水量不应大于50mg/m3。
环境温度不低于5℃,否则应预热至100~200℃方可施焊,相对湿度控。
2.需要的设备
你至少需要拥有一台价值4000美元的焊机和高超的焊接技巧来焊接铝材;不需要练习就可以完成效果很好的焊接作业;你需要购买适合铝材焊接的昂贵焊枪。
3.成功焊接铝材
事实是,在经过训练,使用适合的焊接设备,进行正确的参数设置情况下,紧凑的小型MIG焊机也能进行临时的铝材焊接作业。你将能使用MIG焊机来完成你家里各种的材料焊接,诸如烧烤架、后院储藏间、船坞,甚至装饰零件。即使是经常焊接钢材的家庭焊接狂热者,也会觉得去焊接铝材是一项极大的挑战。原因是:铝丝非常软,送丝相当困难。另外,通常用于钢材的焊丝直径和焊机设置可能不适合焊接铝材。
铝焊丝特性介绍及使用存放说明
1、4043(铝焊条/铝焊丝)特性如下:主要元素合金有:硅。不可以热处理,熔化温度为:574℃~632℃,抗腐蚀能力:B(Gen)A(Sc c ),导电率:42%IACS(-O),密度:2.67克/㎝3,阳极化处理后为灰色。4043铝焊条是目前用途广的焊接材料之一,广泛用于MIG焊及TIG焊。加入硅的作用是增加焊料的流动性,以便于焊接操作。
2、4047(铝焊条/铝焊丝)特性如下:主要元素合金有:硅。不可以热处理,熔化温度为:577℃~582℃,抗腐蚀能力:B(Gen)A(Sc c ),导电率:41%IACS(-O),密度:2.66克/㎝3,阳极化处理后为灰黑色。4047铝焊条是主要被用于铝合金材料的钎焊。
3、5183(铝焊条/铝焊丝)特性如下:主要元素合金有:镁、锰、铬。不可以热处理,熔化温度为:579℃~638℃,抗腐蚀能力:A(Gen)A(Sc c ),,密度:2.66克/㎝3,阳极化处理后为白色。5183铝焊条于1957年被发明,用于5083及类似的高强度的铝合金材料的焊接,它的焊接强度要高于5356.
4、5356(铝焊条/铝焊丝)特性如下:主要元素合金有:镁、锰、铬、钛。不可以热处理,熔化温度为:571℃~635℃,抗腐蚀能力:A(Gen)A(Sc c ),导电率:27%IACS(-H12),密度:2.66克/㎝3,硬度(BHN):105(-H18)阳极化处理后为白色。
5、5556(铝焊条/铝焊丝)特性如下:主要元素合金有:镁、锰、铬、钛。不可以热处理,熔化温度为:570℃~635℃,抗腐蚀能力:A(Gen)A(Sc c ),密度:2.66克/㎝3,阳极化处理后为白色。
现产品已广泛应用于:汽车制造、制冷、化工、造船、自行车、运动、器材、集装箱、空分、航天航空等行业。主要产品形态有铝焊条、铝焊丝、铝焊环、
使用及存放说明:
1、产品拆封后,在保质期内你可以直接施焊,不需要任何焊前处理。产品出厂包装密封条件下可保存二年
以上,拆去包装后在通常大气环境下可保质三个月;
2、产品应置于通风、干燥及酸、碱、油介质隔离的地方存放;
3、产品在运输中应避免摔撞和受潮,以免损坏焊丝盘和影响焊丝质量;
4、焊丝拆去包装后,建议在焊丝上方施加适当的防尘遮盖物;
5、对于超过保质期的焊丝,建议在焊前进行焊丝表面清理;
6、焊接过程中的电弧会刺激你的眼睛,请注意保护。MRA67Ni模具栈焊焊丝
性能及用途:高硬度钢之接合,锌铝压铸模龟裂、焊合重建、生铁/铸铁焊补。可直接栈焊各种铸铁/生铁材料模具,也可做为模具龟裂之焊合,使用铸铁;焊接时,尽量将电流放低,用短距离的电弧焊接,钢材进行部份之预热,焊接结果后之加热以及慢慢冷却,扩大原材表面焊接部位之面积,亦而较不易产生气孔及裂痕。抗拉强度:537延伸率:40,硬度:HB 220
规格:1.2/1.6/2.4mm
NAK-80模具栈焊焊丝
性能及用途:塑料射出模、镜面钢。高硬度,镜面效果特佳,放电加工性良好,焊接性能极好,研磨后,光滑如镜,为进步,塑模钢,加入易削元素,切削加工容易,具高强韧性及耐磨不变形特性,适合各种透明塑料产品之模具钢。预热温度300-400后热温度450-550,作多层焊补时,采用后退法焊补,较不易产生融合不良及针孔等缺陷。硬度:HRC 38-42
MRACr钢模具栈焊焊丝
性能及用途:冲裁模、冷作成型模、冷拉模、冲头、高硬度、高轫性、线切割性良好。焊补前先加温预热,焊补后请做后热动作。硬度:HRC 55-57.
规格:0.8/1.0/1.2/2.0/2.4/3.2mm
MRA2344模具栈焊焊丝
性能及用途“”导热性能好,热强度高,具高温耐磨性及高韧性,适合于水冷不足的模具,热作钢材应用于压铸、锻制模及模芯,塑料啷筒、热剪口刀片。硬度:HB 230。
规格:0.8/1.0/1.2/2.0/2.4/3.2mm
MRA2083模具栈焊焊丝




-
13730556272
-
0319-5396239

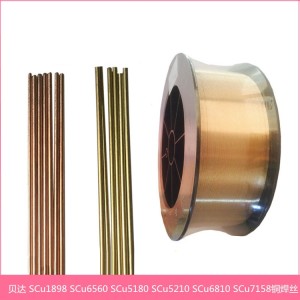
ER4043铝焊丝 4047铝硅焊丝 贝达 铝合金焊丝厂家
¥ 37.00 ~ ¥ 38.00
¥37.00
1000000公斤可售

询价单发送成功~