- 产品
- 详情
- 推荐


收藏
¥34.60万
1台起订
¥98000.00
≥2台

产品规格
可售数量: 1000台

网架等离子切管机 圆管相贯线切割机编程 钢管打坡口切割机
该设备的工作流程:
(1)、编程
可直接于机器上或离线编辑器编程。采用菜单式选择输入切割参数,如外径,壁厚,坡口角度,偏离,补偿数据等。同时可通过其他专业软件作无逢连接如TEKLA设计软件。
(2)、管子下料
操作员在机器上启动程序,管子用吊装工具放置在管座上。
(3)、测量水平
操作员根据管子外径偏差用管支撑托架调节水平。
(4)、管子锁定
用可调节之三爪自动定心夹头锁定管子外径。
(5)、开启切割
将切割头移动到管端进行切割,设备会自动按程序自动定位进行下一部切割,至根据编程完成所有切割程序。
设备用途说明
◆主要用于各种管道系统的相贯线和端部的热切割。
◆适用工件材料:低碳钢 (铜镍管、不锈钢管需用等离子切割)
设备特点
◆支持AutoCAD版工程中线模设计图
◆支持Tekla三维模型
◆支持管件分拆\管件优化\节点展开\左右置换等功能
◆设备设计以人为本,中文界面操作简单,设备结构先进可靠,适用于长期连续加工,运行控制稳定可靠。


通常圆管数控相贯线切割机的切割速度范围可按照设备明选定或用试验来确定,但是由于待切精工件的壁厚、材质不同<如铜,不锈钢,铝,碳钢等黑色金属和有色金属) ,熔点高低,热导率大小及熔化后的表面张力不同等因素,所以等离子在切割速度也有相应的变化。其主要表现为以下几点:
1、相贯线切割机切割速度适当地提高,能改善割缝质量时,即割缝略有变窄,切口表面更平整时,可减小变形。
2、相贯线切割机切割速度过快时,使得切割的线能量低于所需的量值,切割中射流不能快速将熔化的切割熔体立即吹掉而形成较大的后拖量,伴随着切口挂渣,切口表面质量下降。
3、当等离子相贯线切割机切割速度太低时,由于切割处是等离子弧的阳极,为了维持电弧自身的稳定,阳极斑点或阳极区必然要在高电弧很近的切缝附近找到传导电流地方,时会向射来的径向传递更多的热量,因此使切口变宽,切口两侧融的材料在底缘聚集并凝固,形成不易清理的挂渣,而且切口上缘因加热各化过多而形成圆角。
4、当圆管数控相贯线切割机在切割速度很低时,由于切口过宽,电弧甚至会熄灭。由此可见,良好的切割质量与切割速度是分不开的。


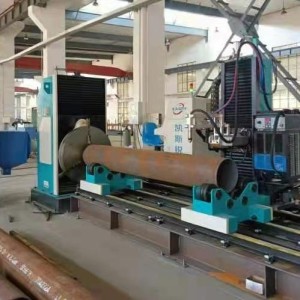
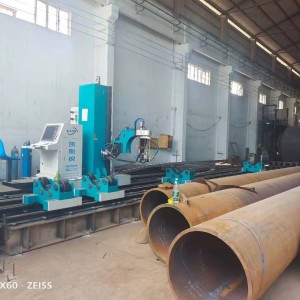


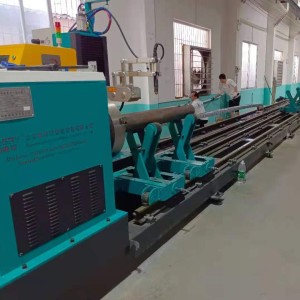
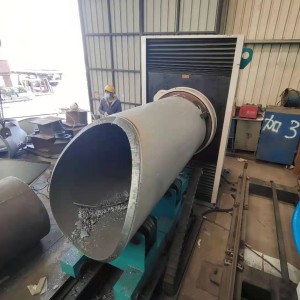
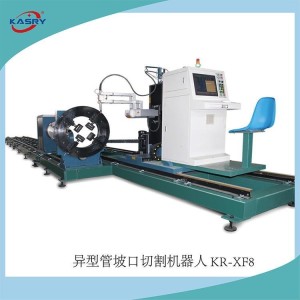


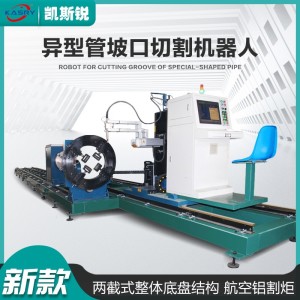
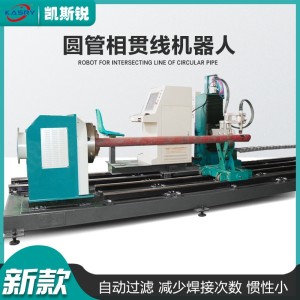
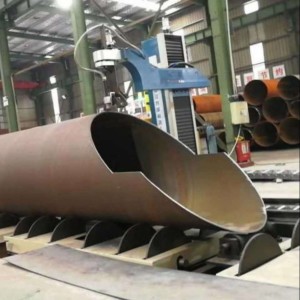

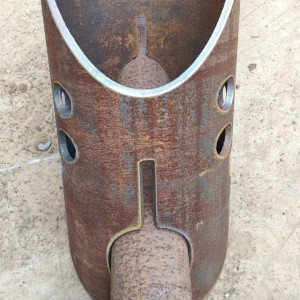


网架等离子切管机 圆管相贯线切割机编程 钢管打坡口切割机
¥ 98000.00 ~ ¥ 34.60万
¥98000.00
1000台可售

询价单发送成功~