- 产品
- 详情
- 推荐


收藏
¥ 40.00
15公斤起订

产品规格
规格: 1.0 1.2 1.6 2.0 2.4

弘昇供应北京金威不锈钢焊丝 E316LT1-1药芯焊丝销售厂家报价E316LT1-1不锈钢药芯焊丝厂家 进口316LT药芯不锈钢焊丝现货供应E316LT1-1不锈钢药芯焊丝 HT316LT不锈钢焊丝 符合GB/T 17853 E316LT1-1 AWS A5.22 E316LT1-1 说明: HT316LT是专门设计的应用于超低温深冷焊接的不锈钢药芯焊丝,电弧柔和稳定,熔滴细小过渡均匀,飞溅极少,脱渣容易,具有良好的焊接工艺性能,可进行全位置焊接。优化了焊缝金属组织,在-196℃超低温下具有良好稳定的低温冲击性能,满足冲击试样横向膨胀量>0.38mm的苛刻要求。ER308LSi 用于铁路机车、货车车体等耐大气腐蚀材料的焊接,如:022Cr19Ni10(SUS 304L)不锈钢、运载货车用TCS材料等。

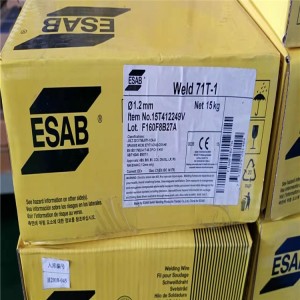
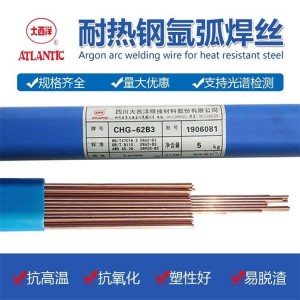
公司自成立以来,是专业生产特种焊条的厂家。本公司有着多年的生产经验,和完善的工艺配方,专业生产各种特种焊接材料,我公司的焊接材料以质量优,品种多,型号齐全服务周到,深受广大拥护的信赖。 公司主要产品:不锈钢焊条、钴基合金焊条、耐磨焊条、镍基合金条、不锈钢焊丝、钴基合金焊丝、耐磨焊丝、镍基合金焊丝、银焊丝等各种焊接材料及代理进口焊接材料。并可根据客户的要求,生产各种规格型号的产品。 产品广泛用于:石油、天然气、桥梁、汽车、火车、电厂、机械厂、造船厂、水泥厂、矿山 核电站、等国家重点建设项目。公司将按照:进一步提高自主创新能力,着力开发新产品、新品种,大力调整产品结构、市场结构,提升竞争新优势。打造成全省的高品质焊接材料基地。 在新的形势下,公司将一如既往、再接再厉,按照健康、持续、快速发展的原则,推进各项工作,把公司建设成为管理科学、制度严明、技术先进、机制和谐的现代化企业,为地方经济建设和社会发展再做新贡献。 厂家直销专业销售九洲不锈钢药芯焊丝 实芯焊丝 氩弧焊丝 承压设备钢标准焊材 大西洋焊条焊丝 上海电力焊条焊丝 天泰焊条焊丝 京雷焊条焊丝 金桥焊条焊丝 司太立焊条焊丝 伯乐焊条焊丝 神钢焊条焊丝 泰克罗伊焊条焊丝 蒂森焊条焊丝 各种型号 品牌焊接材料 欢迎来电垂询 瑞典伊萨高强钢药芯焊丝 船用低合金焊丝销售瑞典伊萨进口气保低合金高强钢药芯焊丝 气保耐磨药芯焊丝 不锈钢气保焊丝 镍基焊条镍基焊丝 低合金焊条焊丝 高强钢焊条焊丝 铜焊条焊丝 铝焊条焊丝 铸铁焊条焊丝 耐磨焊条焊丝等进口焊条焊丝

E316LT1-1
说明:ER316L是碳不锈钢用药芯焊丝,焊缝金属含碳量低,因其添加了钼元素(Mo)故其具有优良的抗裂性、耐蚀性和力学性能。同时ER316L药芯焊丝具有良好的焊接工艺性能,电弧稳定、飞溅小、成形优良,可进行全位置焊接。
用途:用于石油化工、尿素设备等结构的焊接。
焊丝熔敷金属化学成分范围及一例:%
C
|
Si
|
Mn
|
Cr
|
Ni
|
Mo
|
Cu
| |||
范围
|
≤0.040
|
≤1.0
|
0.5-2.5
|
≤0.040
|
≤0.030
|
17.0-20.0
|
11.0-14.0
|
2.0-3.0
|
≤0.5
|
一例
|
0.030
|
0.43
|
1.5
|
0.011
|
0.008
|
18.95
|
12.85
|
2.4
|
0.22
|
熔敷金属力学性能
抗拉强度 Rm(MPa)
|
延伸率 A(%)
| |
标准值
|
≥483
|
≥30
|
一 例
|
580
|
42
|
焊接工艺参数参考(针对?1.2药芯焊丝)
电流(A)
|
电压(U)
| |
平焊
|
150-230
|
23-33
|
立、仰焊
|
110-180
|
焊缝金属射线探伤要求:Ⅰ级
注意事项及操作要点:
1. 焊接处须彻底 油污、铁锈、水份等表面杂质,以防止焊接时产生气孔、裂纹等,清理时,坡口面及周围要磨出金属光泽。
2. 为使焊缝获得良好的机械性能,焊接的保护气体建议采用纯CO2,保护气体流量以20-25L/min为优,干伸长度以15-25mm之间为宜。
3. 以上焊接方法、条件及规范的建议仅供参考,用户在将焊丝用于正式产品焊接前应根据自身焊接特点进行工艺评定。






-
13327825165
-
133-27825165

弘昇供应北京金威不锈钢焊丝 E316LT1-1药芯焊丝销售厂家报价
¥ 40.00
¥ 40.00
9999公斤可售
¥ 40.00
3000公斤可售
¥ 40.00
2000公斤可售
¥ 40.00
1500公斤可售
¥ 40.00
2300公斤可售

询价单发送成功~