- 产品
- 详情
- 推荐


收藏
¥20.00
25-999千克
¥19.60
≥1000千克

产品规格
可售数量: 37000千克
PBT 日本东丽 5201-X10-BK 耐冲击 注塑成型 黑色塑胶原料
日本东丽 PBT 5201-X10-BK
是zui坚韧的工程热塑材料之一,它是半结晶材料,有非常好的化学稳定性、PBT 机械强度、PBT电绝缘特性和热稳定性。这些材料在很广的环境条件下都有很好的稳定性。吸湿特性很弱。非增强型的张力强度为50MPa,玻璃添加剂型的张力强度为170MPa。玻璃添加剂过多将导致材料变脆。的;结晶很迅速,这将导致因冷却不均匀而造成弯曲变形。对于有玻璃添加剂类型的材料,流程方向的收缩率可以减小,但与流程垂直方向的收缩率基本上和普通材料没有区别。一般材料收缩率在1.5%~2.8%之间。含30%玻璃添加剂的材料收缩0.3%~1.6%之间。熔点(225℃)和高温变形温度都比PET材料要低。维卡软化温度大约为170℃。玻璃化转换温度(glasstrasitiotemperature)在22℃到43℃之间。由于的结晶速度很高,因此它的粘性很低,塑件加工的周期时间一般也较低。

日本东丽 PBT 5201-X10-BK
应用范围
家用器具(食品加工刀片、PBT 真空吸尘器元件、PBT 电风扇、PBT 头发干燥机壳体、PBT 咖啡器皿等),电器元件(开关、PBT 电机壳、PBT 保险丝盒、PBT 计算机键盘按键等),汽车工业(散热器格窗、PBT车身嵌板、PBT 车轮盖、PBT 门窗部件等)。
注塑模工艺条件
干燥处理:这种材料在高温下很容易水解,因此加工前的干燥处理是很重要的。建议在空气中的干燥条件为120℃,6~8小时,或者150℃,2~4小时。湿度必须小于0.03%。如果用吸湿干燥器干燥,建议条件为150℃,2.5小时。
熔化温度:225~275℃,建议温度:250℃。
模具温度:对于未增强型的材料为40~60℃。要很好地设计模具的冷却腔道以减小塑件的弯曲。热量的散失一定要快而均匀。建议模具冷却腔道的直径为12mm。
注射压力:中等(zui大到1500bar)。
注射速度:应使用尽可能快的注射速度(因为的凝固很快)。
流道和浇口:建议使用圆形流道以增加压力的传递(经验公式:流道直径=塑件厚度+1.5mm)。可以使用各种型式的浇口。也可以使用热流道,但要注意防止材料的渗漏和降解。浇口直径应该在0.8~1.0*t之间,这里t是塑件厚度。如果是潜入式浇口,建议zui小直径为0.75mm。
注塑的问题
PBT是通用的工程塑料。的聚合工艺成熟、PBT 成本较低,成型加工容易。未改性性能不佳,实际应用要对进行改性,其中,玻璃纤维增强改性牌号占的70%以上。

1 的工艺特性
具有明显的熔点,熔点为225~235℃,是结晶型材料,结晶度可达40%。
熔体的粘度受温度的影响不如剪切应力那么大,因此,在注塑中,注射压力对熔体流动性影响是明显。
在熔融状态下流动性好,粘度低,仅次于尼龙,在成型易发生“流延”现象。
成型制品各向异性。在高温下遇水易降解。
2注塑机
选用螺杆式注塑机时。应考虑如下几点。
①制品的用料量应控制在注塑机额定zui大注射量的30%~80%。不宜用大注塑机生产小制品。
②应选用渐变型三段螺杆,长径比为15~20,压缩比为2.5~3.0。
③应选用自锁式喷嘴,并带有加热控温装置。
④在成型阻燃级时,注塑机的有关部件应经防腐处理。
3制品与模具设计
①制品的厚度不宜太厚,对缺口很敏感,因此,制品的直角等过渡处应采用圆弧连接。
②的成型收缩率较大,在1.7%~2.3%,模具要有一定的脱模斜度。
③模具需要设排气孔或排气槽。
④浇口的口径要大。
⑤模具需设置控温装置。模具zui高温度不能超过100℃。
⑥阻燃级成型,模具表面要镀铬,以防腐。
4原料准备
注塑前要进行干燥、PBT 要将水分含量控制在0.02%以下。采用热风循环干燥时,当温度为105℃、PBT120℃或140℃时,所对应的时间不超过8h、PBT 5h、PBT 3h。料层厚度低于30mm。
5注塑工艺参数
①注射温度的分解温度为280℃,所以实际生产中一般控制在245~260℃之间。
②注射压力注射压力一般为50~100MPa。
③注射速率冷却速度快,因此要采用较快的注射速率。
④螺杆转速和背压成型的螺杆转速不宜超过80r/min,一般在25~60r/min之间。背压一般为注射压力的10%~15%。
⑤模具温度一般控制在70~80℃,各部位的温度差不超过10℃。
⑥成型周期一般情况下为15~60 s。
仓库展示


PC/PBT沙伯基础创新塑料(原GE)Sabic 5220U 冲击改性 耐低温冲击 抗化学性良好 片材挤出成型
¥24.50

PC/PBT沙伯基础创新塑料(原GE)Sabic 2230 耐冲击抗化学尺寸稳定高流动易脱模 注塑级合金聚化物电子电气
¥23.60
PC/PBT 沙伯基础创新塑料(原GE)Sabic 1760E 玻纤增强11%抗撞击性良好高流动 耐化学性 汽车外部零件
¥22.10
PC/PBT 沙伯基础创新塑料(原GE)Sabic 1101 注塑级合金料 电子电器 汽车领域应用
¥22.70
PC/PBT 沙伯基础创新塑料(原GE)Sabic 1200 未增强不透明 抗化学耐低温冲击性 电子电器 汽车领域
¥22.60

PC/PBT 沙伯基础创新塑料(原GE)Sabic 1102 未增强 耐低温冲击 抗化学性 汽车领域
¥22.20

PC/PBT 沙伯基础创新塑料(原GE)Sabic 1732 耐低温 高耐热抗冲击 尺寸稳定 用于涂装电镀
¥21.80

PC/PBT 沙伯基础创新塑料(原GE)Sabic 1731 抗紫外线耐冲击抗化学性良好注塑级合金料汽车外部零件
¥23.40
PC/ABS 沙伯基础创新塑料(原GE)Sabic MC8100 高冲击强度挤出吹塑成型 电子电气应用
¥21.80
PC/ABS 沙伯基础创新塑料(原GE)Sabic CE3210 无溴阻燃非氯化无卤素高冲击挤出级合金料电线电缆应用
¥22.20
PC/ABS 沙伯基础创新塑料(原GE)Sabic C3650 无溴阻燃抗撞击性非卤化 挤出吹塑成型外壳 电线电缆应用
¥21.60
PC/ABS 沙伯基础创新塑料(原GE)Sabic C6828 耐高温通用级合金聚化物 汽车工业应用
¥20.90
PC/ABS 沙伯基础创新塑料(原GE)Sabic PDR6633 耐高温 通用级合金料 汽车工业
¥21.60
PC/ABS 沙伯基础创新塑料(原GE)Sabic MC2123 灰色 黑色注塑级合金料 汽车部件应用
¥21.20
PC/ABS 沙伯基础创新塑料(原GE)Sabic MC8800 耐高温 抗撞击性注塑级合金料 电子电气领域 现货供应
¥22.50

PC/ABS 沙伯基础创新塑料(原GE)Sabic MC9000 耐高温 电镀级合金料 汽车领域应用
¥20.90
PC/ABS 沙伯基础创新塑料(原GE)Sabic CM8002 高冲击韧性好低粘度延展性电子电器领域
¥20.70
PC/ABS 沙伯基础创新塑料(原GE)Sabic IP1000 注塑级合金料 电子电气 现货供应
¥22.80


-
18664067255
-
0769-82690899
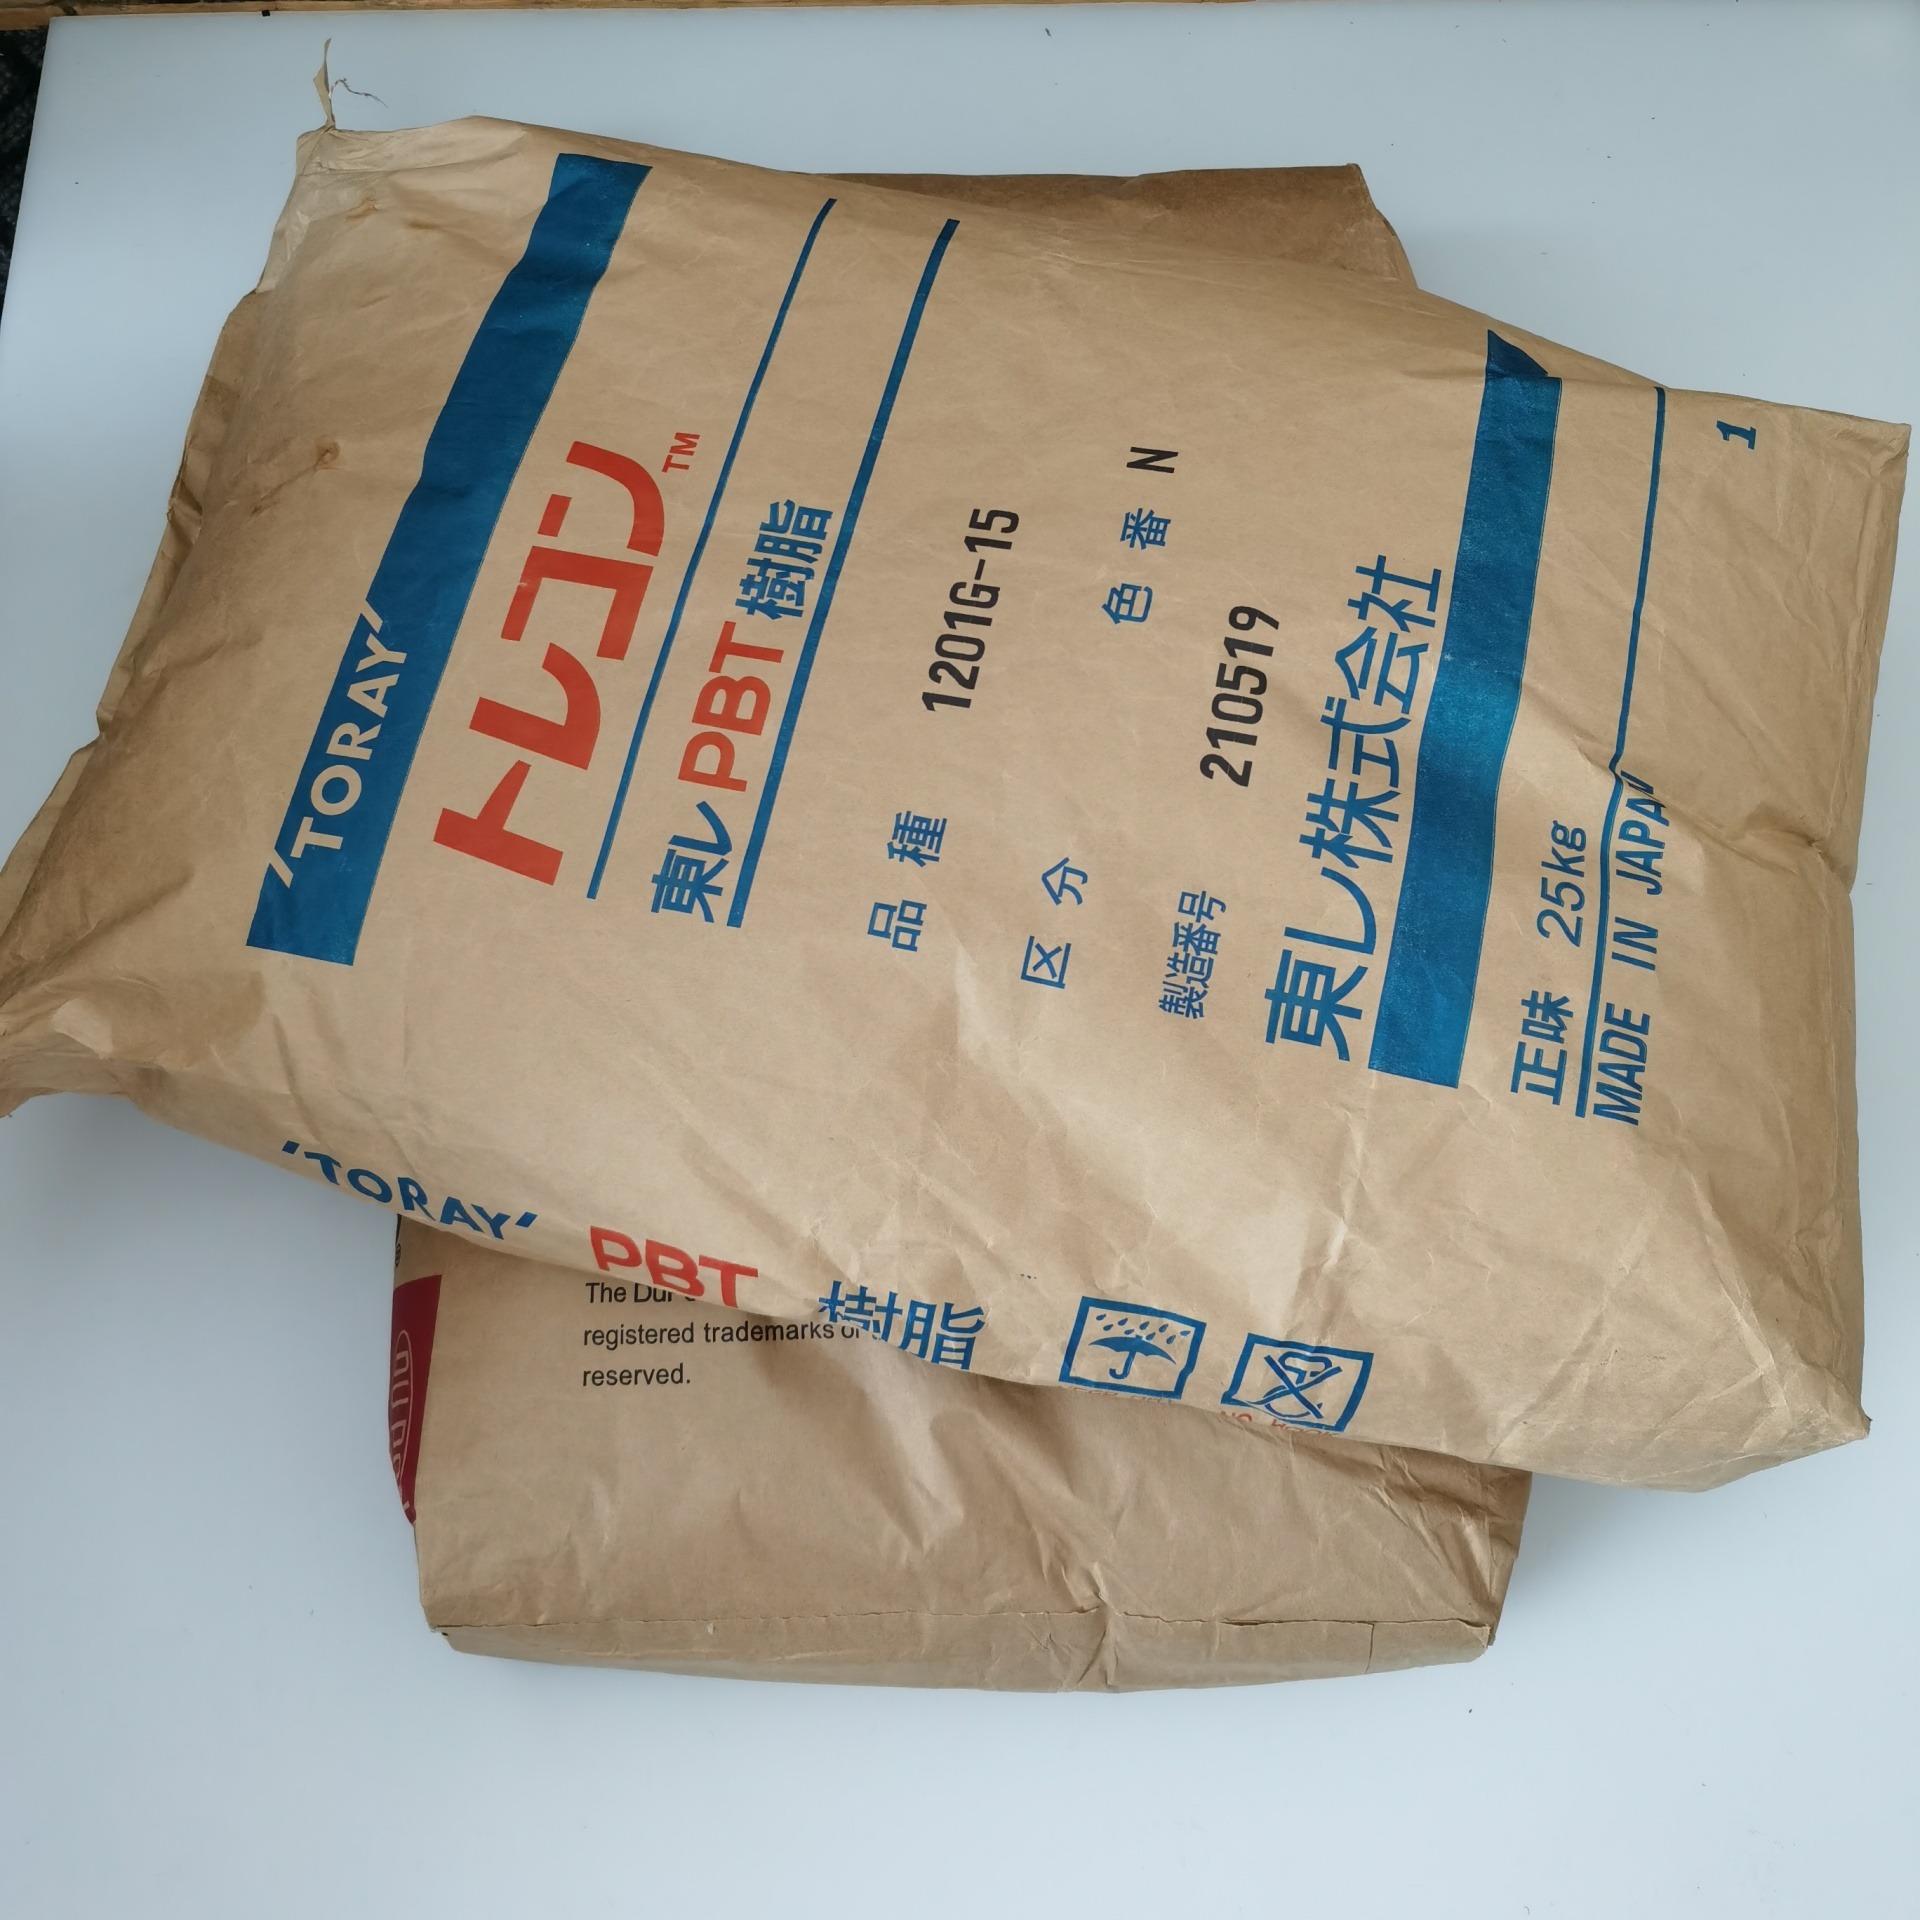
PBT 日本东丽 5201-X10-BK 耐冲击 注塑成型 黑色塑胶原料
¥ 19.60 ~ ¥ 20.00
¥19.60
37000千克可售

询价单发送成功~