- 产品
- 详情
- 推荐


收藏
¥87.50
25-999千克
¥86.50
≥1000千克

产品规格
可售数量: 28000千克
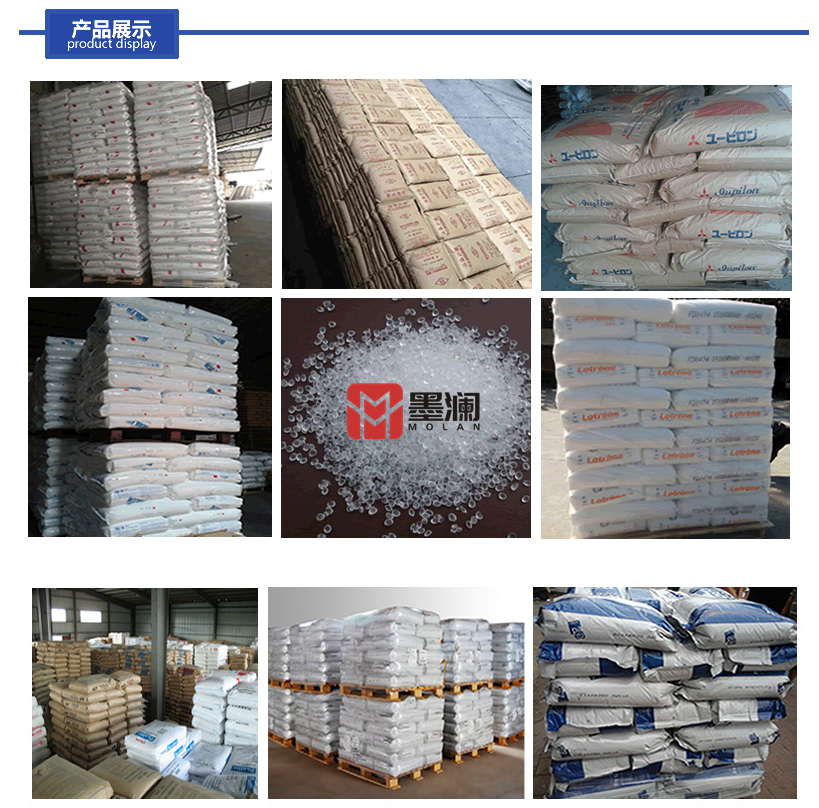
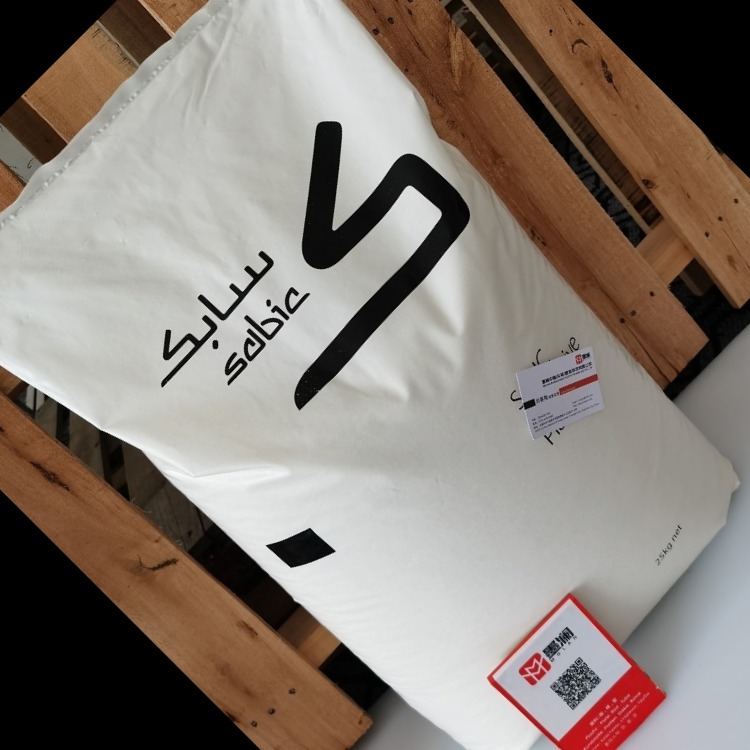
PEI 沙伯基础创新塑料(原GE)Sabic 9085 低烟度高流动毒性低注塑挤出成型 餐饮行业电子电气





ULTEM™ 9085 resin 物性表
| 基本信息 | |
|---|---|
| 特性 |
|
| 机构评级 |
|
| RoHS 合规性 |
|
| 加工方法 |
|
| 物理性能 | 额定值 | 单位制 | 测试方法 |
|---|---|---|---|
| 比重 | 1.34 | g/cm³ | ASTM D792, ISO 1183 |
| 熔流率(熔体流动速率) (295°C/6.6 kg) | 8.9 | g/10 min | ASTM D1238 |
| 溶化体积流率(MVR) (360°C/5.0 kg) | 65.5 | cm³/10min | ISO 1133 |
| 收缩率 - 流动 (3.20 mm) | 0.50 到 0.70 | % | 内部方法 |
| 吸水率 | ISO 62 | ||
| 饱和, 23°C | 0.39 | % | ISO 62 |
| 平衡, 23°C, 50% RH | 0.17 | % | ISO 62 |
| 机械性能 | 额定值 | 单位制 | 测试方法 |
|---|---|---|---|
| 拉伸模量 | |||
| -- 1 | 3440 | MPa | ASTM D638 |
| -- | 3050 | MPa | ISO 527-2/1 |
| 抗张强度 | |||
| 屈服 2 | 84.0 | MPa | ASTM D638 |
| 屈服 | 88.0 | MPa | ISO 527-2/5 |
| 断裂 3 | 74.0 | MPa | ASTM D638 |
| 断裂 | 71.0 | MPa | ISO 527-2/5 |
| 伸长率 | |||
| 屈服 4 | 7.0 | % | ASTM D638 |
| 屈服 | 6.7 | % | ISO 527-2/5 |
| 断裂 5 | 72 | % | ASTM D638 |
| 断裂 | 50 | % | ISO 527-2/5 |
| 弯曲模量 | |||
| 50.0 mm 跨距 6 | 2920 | MPa | ASTM D790 |
| -- 7 | 2750 | MPa | ISO 178 |
| 弯曲应力 | |||
| -- | 90.0 | MPa | ISO 178 |
| 屈服, 50.0 mm 跨距 8 | 138 | MPa | ASTM D790 |
| 冲击性能 | 额定值 | 单位制 | 测试方法 |
|---|---|---|---|
| 简支梁缺口冲击强度 (23°C) | 11 | kJ/m² | ISO 179/2C |
| 悬壁梁缺口冲击强度 | |||
| 23°C | 120 | J/m | ASTM D256 |
| 23°C 9 | 13 | kJ/m² | ISO 180/1A |
| 热性能 | 额定值 | 单位制 | 测试方法 |
|---|---|---|---|
| 载荷下热变形温度 | |||
| 1.8 MPa, 未退火, 3.20 mm | 153 | °C | ASTM D648 |
| 1.8 MPa, 未退火, 64.0 mm 跨距 10 | 152 | °C | ISO 75-2/Af |
| 维卡软化温度 | 173 | °C | ISO 306/B120 |
| 线形热膨胀系数 | ASTM E831 | ||
| 流动 : -30 到 80°C | 6.0E-5 | cm/cm/°C | ASTM E831 |
| 横向 : -30 到 80°C | 6.0E-5 | cm/cm/°C | ASTM E831 |
| 可燃性 | 额定值 | 单位制 | 测试方法 |
|---|---|---|---|
| 极限氧指数 | 49 | % | ASTM D2863 |
| FAA Flammability 11 | FAR 25.853 | ||
| OSU峰值放热速率 12 | 36.0 | kW/m² | FAR 25.853 |
| OSU总放热量 13 | 16.0 | kW·min/m² | FAR 25.853 |
| Vertical Burn Test - Test a (60 s), passes at | 2.0 | sec | FAR 25.853 |
| 注射 | 额定值 | 单位制 | |
|---|---|---|---|
| 干燥温度 | 120 到 130 | °C | |
| 干燥时间 | 4.0 到 6.0 | hr | |
| 建议水分含量 | 0.020 | % | |
| 建议注射量 | 40 到 60 | % | |
| 料筒后部温度 | 315 到 340 | °C | |
| 料筒中部温度 | 325 到 345 | °C | |
| 料筒前部温度 | 330 到 350 | °C | |
| 射嘴温度 | 330 到 350 | °C | |
| 加工(熔体)温度 | 330 到 350 | °C | |
| 模具温度 | 120 到 150 | °C | |
| 背压 | 0.300 到 0.700 | MPa | |
| 螺杆转速 | 40 到 70 | rpm | |
| 排气孔深度 | 0.025 到 0.076 | mm |
| 挤出 | 额定值 | 单位制 | |
|---|---|---|---|
| 干燥温度 | 120 到 130 | °C | |
| 干燥时间 | 4.0 到 6.0 | hr | |
| 建议的最大水分含量 | 0.020 | % | |
| 料筒温度 | 80.0 到 100 | °C | |
| 料筒1区温度 | 265 到 275 | °C | |
| 料筒2区温度 | 280 到 295 | °C | |
| 料筒3区温度 | 290 到 305 | °C | |
| 料筒4区温度 | 295 到 310 | °C | |
| 接头温度 | 270 到 310 | °C | |
| 熔体温度 | 280 到 310 | °C | |
| 口模温度 | 260 到 310 | °C | |
| 校准温度,首次 | 130 到 160 | °C | |
| Calibration Temp, Second | 80.0 到 120 | °C |

PC/PBT沙伯基础创新塑料(原GE)Sabic 5220U 冲击改性 耐低温冲击 抗化学性良好 片材挤出成型
¥24.50

PC/PBT沙伯基础创新塑料(原GE)Sabic 2230 耐冲击抗化学尺寸稳定高流动易脱模 注塑级合金聚化物电子电气
¥23.60
PC/PBT 沙伯基础创新塑料(原GE)Sabic 1760E 玻纤增强11%抗撞击性良好高流动 耐化学性 汽车外部零件
¥22.10
PC/PBT 沙伯基础创新塑料(原GE)Sabic 1101 注塑级合金料 电子电器 汽车领域应用
¥22.70
PC/PBT 沙伯基础创新塑料(原GE)Sabic 1200 未增强不透明 抗化学耐低温冲击性 电子电器 汽车领域
¥22.60

PC/PBT 沙伯基础创新塑料(原GE)Sabic 1102 未增强 耐低温冲击 抗化学性 汽车领域
¥22.20

PC/PBT 沙伯基础创新塑料(原GE)Sabic 1732 耐低温 高耐热抗冲击 尺寸稳定 用于涂装电镀
¥21.80

PC/PBT 沙伯基础创新塑料(原GE)Sabic 1731 抗紫外线耐冲击抗化学性良好注塑级合金料汽车外部零件
¥23.40
PC/ABS 沙伯基础创新塑料(原GE)Sabic MC8100 高冲击强度挤出吹塑成型 电子电气应用
¥21.80
PC/ABS 沙伯基础创新塑料(原GE)Sabic CE3210 无溴阻燃非氯化无卤素高冲击挤出级合金料电线电缆应用
¥22.20
PC/ABS 沙伯基础创新塑料(原GE)Sabic C3650 无溴阻燃抗撞击性非卤化 挤出吹塑成型外壳 电线电缆应用
¥21.60
PC/ABS 沙伯基础创新塑料(原GE)Sabic C6828 耐高温通用级合金聚化物 汽车工业应用
¥20.90
PC/ABS 沙伯基础创新塑料(原GE)Sabic PDR6633 耐高温 通用级合金料 汽车工业
¥21.60
PC/ABS 沙伯基础创新塑料(原GE)Sabic MC2123 灰色 黑色注塑级合金料 汽车部件应用
¥21.20
PC/ABS 沙伯基础创新塑料(原GE)Sabic MC8800 耐高温 抗撞击性注塑级合金料 电子电气领域 现货供应
¥22.50

PC/ABS 沙伯基础创新塑料(原GE)Sabic MC9000 耐高温 电镀级合金料 汽车领域应用
¥20.90
PC/ABS 沙伯基础创新塑料(原GE)Sabic CM8002 高冲击韧性好低粘度延展性电子电器领域
¥20.70
PC/ABS 沙伯基础创新塑料(原GE)Sabic IP1000 注塑级合金料 电子电气 现货供应
¥22.80


-
18664067255
-
0769-82690899
PEI 沙伯基础创新塑料(原GE)Sabic 9085 低烟度高流动毒性低注塑挤出成型 餐饮行业电子电气
¥ 86.50 ~ ¥ 87.50
¥86.50
28000千克可售

询价单发送成功~