- 产品
- 详情
- 推荐


收藏
¥8550.00
1-9台
¥5560.00
≥10台

产品规格
可售数量: 1000台


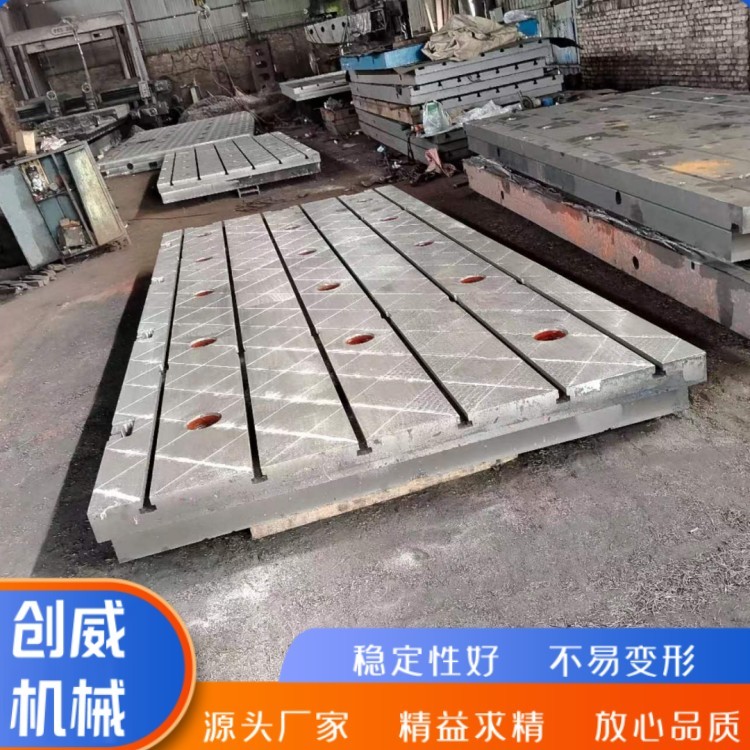


铸铁平台多采用灰铸铁或球墨铸铁进行铸造,要使用灰铸铁获得合格的铸造坯件,须经过碾砂-造型-熔炼-浇注-清理-检查等众多环节,要量具铸件的质量须控制好铸造过程中的各个环节。
1、铸造碾砂过程的控制
型砂的性能将直接影响量具铸件的质量,因此,型砂应该具有良好的透气性,湿强度、流动性、可塑性和退让性等。
严格按照加料顺序:旧砂-新砂-粘土-煤粉-水。混碾时间定在6~7min,混碾后进行约5h左右调匀。调匀后进行过筛、打松后再用,使型砂具有松散性,以提高透气性、流动性等。
2、铸造熔炼过程的控制
生产灰铸铁件时,需要严格控制人炉和铸铁方箱人包材料的质量,对其成分、块度及理化性能须按要求进行检查和验收。
检验平台孕育铸铁是一种片状石墨的灰铸铁,只是制造原理同普通铸铁不同,增加了孕育过程。在低碳、硅成份的铁水中加人适量的孕育剂。
3、铸造造型过程的控制
造型过程控制是生成量具铸件的关键过程,直接影响量具铸件的质量。主要注意以下几方面:
1)合理的工艺:操作者要严格按工艺过程进行操作,历求量具铸件结构使模样制造简单方便,使分型面数目少,具有拔模斜度,砂芯数量要少,有合理的壁厚,连接处要有过渡。选择合理的浇注系统,使量具铸件顺序凝固,以组织均匀的量具铸件。
2)合箱:合箱是一个不可忽视的重要环节,铸铁方箱铸型表面的浮砂要清理干净,按印记对合,注意错箱量,是减少量具铸件偏箱的重要手段。
3)铸造浇注过程的控制。检验平台浇注前要对铸水进行孕育和扒渣处理。在浇注过程中要不断流、平稳,以避免冲砂而形成砂眼。跑火时要及时堵住漏铸水的部位,并补足铸水,以减少冷隔、浇不足等缺陷。
4)铸造清理过程的控制。清理过程是铸件冷却后从铸型中清理铸件,以获得表面无缺陷的铸铁平板。
4、下芯:下芯时要平稳,清理浮砂。砂芯的位置要放置好以防偏芯的产生。
5、烘干:对于干模造型烘干工艺,要按操作规程进行操作,烘干时间为8h以上,以防因烘干不透而造成砂、气孔等缺陷。






测量平台 焊接重型平板 T型槽平台 装配工作台创威源头厂家支持定制
¥ 5560.00 ~ ¥ 8550.00
¥5560.00
1000台可售

询价单发送成功~